Idle Time: Pengertian, Penyebab, Dampak, dan Cara Menguranginya
Idle time sering luput dari perhatian karena tidak selalu terlihat seperti masalah. Mesin tidak rusak, operator hadir di area kerja, dan lini produksi tampak berjalan, tetapi output tidak bertambah selama waktu tertentu. Dalam satu shift, jeda-jeda kecil seperti menunggu material, menunggu instruksi, atau menunggu proses sebelumnya selesai dapat menumpuk menjadi waktu yang tidak menghasilkan nilai, sementara biaya tenaga kerja dan operasional tetap berjalan.
Bagi perusahaan manufaktur, waktu yang terbuang ini berpengaruh langsung pada pemanfaatan kapasitas, biaya per unit produk, dan ketepatan pemenuhan pesanan. Karena itu, idle time perlu dipahami secara utuh, mulai dari konteks terjadinya, cara mengukurnya, hingga pendekatan pengendaliannya dalam operasional produksi.
- Apa Itu Idle Time?
- Jenis-Jenis Idle Time dalam Proses Produksi
- Perbedaan Idle Time dan Downtime
- Penyebab Terjadinya Idle Time
- Dampak Idle Time terhadap Operasional Perusahaan
- Perbedaan Idle Time, Lead Time, dan Dwell Time
- Contoh Idle Time dalam Proses Produksi Manufaktur
- Cara Menghitung Idle Time
- Menghitung Biaya Idle Time
- Idle Time dalam Akuntansi Biaya
- Idle Time dan Waiting Waste dalam Lean Manufacturing
- Cara Menghindari dan Mengurangi Idle Time dalam Produksi
- Peran SAP Business Suite dalam Mengelola Idle Time
- Implementasikan Software SAP untuk Membantu Kelola Idle Time Perusahaan Anda Bersama Think Tank Solusindo
Apa Itu Idle Time?
Idle time adalah periode ketika mesin, tenaga kerja, atau fasilitas produksi dalam kondisi siap digunakan, tetapi tidak menjalankan aktivitas yang menghasilkan output. Dalam industri manufaktur, kondisi ini muncul ketika proses produksi harus berhenti sementara untuk menunggu material, menunggu hasil dari tahapan sebelumnya, atau menyesuaikan beban kerja antarstasiun. Sumber daya sebenarnya tersedia dan mampu bekerja, tetapi belum ada pekerjaan yang dapat dijalankan.
Karakter inilah yang membedakan idle time dari downtime. Pada downtime, mesin tidak dapat beroperasi karena mengalami kerusakan atau sedang menjalani perbaikan. Pada idle time, mesin masih dalam kondisi layak operasi, hanya saja tidak berproduksi.
Idle time juga tidak selalu menandakan masalah. Sebagian waktu menganggur memang direncanakan atau sulit dihindari, misalnya jeda antarproses dan pergantian shift. Namun, ketika durasinya melebihi batas wajar atau terjadi berulang, idle time dapat menjadi tanda ketidakefisienan dalam pemanfaatan sumber daya. Karena itu, perusahaan perlu memahami konteks dan penyebabnya sebelum menentukan langkah perbaikan. Idle time dapat dilihat pada tiga level, yaitu mesin produksi, tenaga kerja, dan lini produksi.
Idle Time pada Mesin Produksi
Idle time pada mesin produksi terjadi ketika mesin berada dalam kondisi tersedia untuk beroperasi, tetapi tidak digunakan untuk menjalankan aktivitas produksi. Misalnya, mesin pengemasan tidak menjalankan proses karena harus menunggu produk selesai diproses pada lini sebelumnya. Mesin tersebut sebenarnya dapat beroperasi, tetapi belum menerima material yang dibutuhkan untuk melanjutkan pekerjaan.
Kondisi ini dapat menunjukkan adanya ketidakseimbangan aliran produksi, keterlambatan pasokan material, atau pengaturan jadwal yang kurang optimal. Jika tidak dikelola, waktu menganggur pada mesin dapat mengurangi utilisasi aset dan membatasi kapasitas produksi yang tersedia.
Idle Time pada Tenaga Kerja
Idle time pada tenaga kerja merupakan periode ketika operator atau karyawan produksi tidak dapat menjalankan tugas produktif meskipun waktu kerjanya masih tersedia. Contohnya, operator pada lini perakitan harus menunggu komponen dari bagian sebelumnya sebelum dapat melanjutkan pekerjaannya.
Waktu menganggur ini dapat disebabkan oleh keterlambatan material, kurangnya koordinasi antarbagian, pembagian beban kerja yang tidak seimbang, atau instruksi kerja yang belum tersedia. Dalam jangka panjang, idle time pada tenaga kerja dapat mengurangi efektivitas jam kerja dan meningkatkan biaya tenaga kerja per unit produk.
Idle Time pada Lini Produksi
Pada tingkat lini produksi, idle time menggambarkan waktu ketika satu atau beberapa workstation tidak melakukan aktivitas produktif karena harus menunggu proses dari stasiun kerja lainnya. Kondisi ini sering berkaitan dengan ketidakseimbangan waktu pengerjaan antarworkstation atau perbedaan kapasitas dalam menyelesaikan tugas.
Sebagai contoh, apabila sebuah lini perakitan memiliki beberapa workstation dengan durasi pengerjaan yang berbeda, workstation yang menyelesaikan tugas lebih cepat mungkin harus menunggu workstation lain yang membutuhkan waktu lebih lama. Ketidakseimbangan tersebut dapat menyebabkan kapasitas lini produksi tidak dimanfaatkan secara optimal.
Dengan demikian, idle time bukan sekadar waktu ketika mesin atau tenaga kerja berhenti beraktivitas, tetapi juga menjadi indikator untuk mengevaluasi efektivitas pemanfaatan sumber daya dan kelancaran aliran proses produksi. Pemahaman terhadap konteks terjadinya idle time akan membantu perusahaan menentukan jenis pengukuran dan strategi perbaikan yang sesuai.
Jenis-Jenis Idle Time dalam Proses Produksi
Idle time dapat dikelompokkan dengan dua cara, yaitu berdasarkan perencanaannya dan berdasarkan tingkat kewajarannya. Pengelompokan ini membantu perusahaan membedakan waktu menganggur yang masih menjadi bagian dari operasional dengan waktu tidak produktif yang muncul akibat kendala yang seharusnya dapat dikendalikan.
| Dasar Pengelompokan | Jenis Idle Time | Pengertian | Contoh |
|---|---|---|---|
| Berdasarkan perencanaan | Planned Idle Time | Waktu menganggur yang sudah direncanakan sebagai bagian dari aktivitas operasional. | Jeda istirahat operator, pergantian shift, atau waktu pembersihan mesin terjadwal. |
| Unplanned Idle Time | Waktu menganggur yang terjadi di luar perencanaan akibat gangguan atau kendala operasional. | Keterlambatan bahan baku, gangguan listrik, atau operator menunggu instruksi kerja. | |
| Berdasarkan kewajaran | Normal Idle Time | Waktu menganggur yang wajar muncul dalam aktivitas produksi dan sulit dihindari sepenuhnya. | Waktu tunggu singkat antarproses atau penyesuaian mesin sebelum produksi dimulai. |
| Abnormal Idle Time | Waktu menganggur yang melebihi batas kewajaran akibat masalah operasional yang seharusnya dapat dikendalikan. | Mesin berhenti berjam-jam karena kurangnya perawatan atau operator tidak dapat bekerja akibat kesalahan penjadwalan. |
Kedua pengelompokan ini tidak saling menggantikan, tetapi dapat digunakan bersamaan. Satu kejadian idle time bisa masuk ke dua kategori sekaligus. Pergantian shift, misalnya, termasuk planned idle time sekaligus normal idle time. Mesin yang berhenti berjam-jam karena kurangnya perawatan termasuk unplanned idle time sekaligus abnormal idle time. Ada pula idle time yang tidak dijadwalkan tetapi tetap tergolong normal, seperti waktu tunggu singkat antarproses yang muncul begitu saja dan sulit dihindari sepenuhnya.
Penanganannya pun perlu disesuaikan. Planned dan normal idle time umumnya dikelola melalui perencanaan kapasitas dan pengaturan aktivitas kerja. Sementara itu, unplanned dan abnormal idle time membutuhkan identifikasi penyebab serta tindakan korektif agar tidak mengganggu target produksi. Fokus utamanya bukan menghilangkan seluruh waktu menganggur, melainkan mengendalikan idle time yang tidak produktif dan meminimalkan dampaknya terhadap efisiensi operasional.
Perbedaan Idle Time dan Downtime
Idle time dan downtime sama-sama menggambarkan waktu ketika mesin tidak menghasilkan output, sehingga sering dianggap sama. Padahal, keduanya berbeda dalam kondisi mesin dan penyebab terhentinya produksi. Memahami perbedaan ini penting agar perusahaan tidak salah mengidentifikasi sumber kehilangan waktu dan menentukan tindakan perbaikan yang tepat.
| Aspek | Idle Time | Downtime |
|---|---|---|
| Pengertian | Waktu ketika mesin atau tenaga kerja siap digunakan, tetapi tidak menjalankan aktivitas produktif. | Waktu ketika mesin tidak dapat beroperasi karena kerusakan, perbaikan, atau pemeliharaan. |
| Kondisi Mesin | Dalam kondisi layak dan mampu beroperasi. | Tidak dapat dioperasikan atau sengaja dihentikan. |
| Penyebab Umum | Keterlambatan material, ketidakseimbangan lini, penjadwalan kurang optimal, atau koordinasi antarbagian yang lemah. | Kerusakan komponen, gangguan teknis, atau pemeliharaan yang menghentikan mesin. |
| Contoh | Mesin pengemasan menunggu produk dari lini sebelumnya. | Mesin pengemasan berhenti karena motor penggerak rusak. |
| Fokus Penanganan | Perencanaan produksi, aliran material, penyeimbangan lini, dan koordinasi antarbagian. | Perbaikan mesin, preventive maintenance, ketersediaan suku cadang, dan kecepatan respons teknisi. |
Meski berbeda, keduanya sering berkaitan. Downtime pada satu mesin dapat memicu idle time pada mesin atau stasiun kerja berikutnya. Misalnya, ketika mesin pemotong berhenti karena rusak, mesin perakitan di proses selanjutnya masih dalam kondisi baik, tetapi harus menunggu komponen yang belum dihasilkan. Mesin pertama mengalami downtime, sedangkan mesin kedua mengalami idle time.
Perlu diperhatikan juga bahwa pengategorian kehilangan waktu dapat berbeda antarperusahaan. Sebagian perusahaan memisahkan idle time dan downtime secara tegas, sementara yang lain mengelompokkan keduanya sebagai bagian dari kehilangan waktu operasional, misalnya dalam perhitungan availability pada OEE. Karena itu, perusahaan perlu menetapkan definisi dan kode penyebab yang konsisten agar data waktu berhenti dapat dianalisis secara akurat dan menghasilkan tindakan perbaikan yang tepat sasaran.
Penyebab Terjadinya Idle Time
Idle time dalam proses produksi dapat terjadi karena berbagai kendala yang menghambat kelancaran aktivitas operasional. Penyebabnya tidak selalu berasal dari kerusakan mesin, tetapi juga dapat berkaitan dengan perencanaan, ketersediaan sumber daya, hingga koordinasi antarbagian. Beberapa faktor yang sering menyebabkan terjadinya idle time meliputi hal-hal berikut.
- Ketidakseimbangan lini produksi dapat menyebabkan perbedaan waktu pengerjaan antarworkstation sehingga stasiun kerja yang menyelesaikan tugas lebih cepat harus menunggu proses lainnya selesai.
- Keterlambatan pasokan bahan baku membuat mesin dan operator tidak dapat melanjutkan pekerjaan karena material atau komponen yang dibutuhkan belum tersedia.
- Gangguan pada proses hulu, seperti mesin yang berhenti karena kerusakan, dapat membuat mesin atau stasiun kerja berikutnya menunggu komponen yang belum dihasilkan. Meski kondisinya baik, mesin di proses berikutnya tidak dapat berproduksi sehingga mengalami idle time.
- Penjadwalan produksi yang tidak optimal menyebabkan pengaturan urutan pekerjaan, kapasitas mesin, dan alokasi tenaga kerja tidak berjalan secara efektif sehingga menciptakan waktu tunggu antarproses.
- Keterbatasan tenaga kerja seperti kekurangan operator, ketidaksesuaian keterampilan, atau ketidakhadiran karyawan dapat menghambat penyelesaian pekerjaan.
- Kurangnya koordinasi antarbagian membuat informasi antara bagian produksi, gudang, pengadaan, dan pemeliharaan tidak tersampaikan tepat waktu sehingga aktivitas operasional mengalami hambatan.
- Fluktuasi permintaan pasar dapat menyebabkan kapasitas produksi tidak terpakai secara optimal ketika perusahaan belum menyesuaikan jadwal dan alokasi sumber daya dengan perubahan volume pesanan.
Cara Menganalisis Akar Penyebab Idle Time
Mengetahui daftar penyebab saja belum cukup, karena yang terlihat di lapangan sering kali hanya gejala. Mesin yang menunggu material, misalnya, belum menjelaskan mengapa material itu terlambat. Di sinilah root cause analysis diperlukan agar tindakan perbaikan tidak hanya mengatasi kendala sementara, tetapi juga mencegah waktu menganggur yang sama terulang. Beberapa metode yang umum digunakan di lingkungan manufaktur adalah sebagai berikut.
- 5 Why
Metode ini menanyakan “mengapa” secara berulang sampai ditemukan akar masalah. Sebagai contoh, mesin menunggu material karena material belum dikirim dari gudang. Material belum dikirim karena permintaan material terlambat dibuat. Permintaan terlambat dibuat karena perubahan jadwal produksi tidak diinformasikan ke gudang. Akar masalahnya ada pada komunikasi perubahan jadwal, bukan pada gudang atau mesin. - Fishbone Diagram
Diagram ini mengelompokkan kemungkinan penyebab ke dalam beberapa kategori, seperti manusia, mesin, material, metode, pengukuran, dan lingkungan. Metode ini cocok ketika idle time dipicu banyak faktor sekaligus dan tim perlu melihat gambaran penyebabnya secara menyeluruh. - Analisis Pareto
Metode ini mengurutkan penyebab idle time berdasarkan total durasi atau frekuensinya. Dengan begitu, perusahaan dapat memprioritaskan perbaikan pada penyebab yang menyumbang waktu menganggur terbesar, bukan pada yang paling mudah terlihat.
Hasil analisis akan lebih akurat jika durasi dan penyebab setiap kejadian idle time dicatat secara konsisten sejak awal.
Dampak Idle Time terhadap Operasional Perusahaan
Idle time yang terjadi secara berulang dapat memengaruhi berbagai aspek operasional perusahaan, terutama ketika waktu menganggur tidak segera diidentifikasi dan dikendalikan. Produktivitas tidak hanya ditentukan oleh jumlah mesin dan tenaga kerja yang tersedia, tetapi juga oleh seberapa efektif sumber daya tersebut digunakan. Ketika waktu yang seharusnya dipakai untuk berproduksi justru terbuang, dampaknya dapat terasa pada beberapa area berikut.
- Penurunan Produktivitas dan Output Produksi
Ketika mesin atau tenaga kerja tidak menjalankan aktivitas produktif, waktu yang seharusnya digunakan untuk menghasilkan barang menjadi berkurang. Akibatnya, jumlah output produksi dapat menurun dan perusahaan berisiko tidak mencapai target yang telah ditetapkan. Jika terjadi pada beberapa workstation sekaligus, dampaknya dapat meluas ke seluruh lini produksi. - Peningkatan Biaya Operasional
Idle time membuat perusahaan tetap mengeluarkan biaya meskipun aktivitas produksi tidak berlangsung optimal. Biaya tenaga kerja, penggunaan fasilitas, serta biaya operasional mesin tetap perlu diperhitungkan selama sumber daya tersebut tersedia. Kondisi ini berpotensi meningkatkan biaya produksi per unit karena jumlah produk yang dihasilkan tidak sebanding dengan sumber daya yang digunakan. Cara menghitung biaya ini dan perlakuannya dalam akuntansi biaya akan dibahas pada bagian selanjutnya. - Pemanfaatan Mesin dan Kapasitas Produksi Tidak Optimal
Mesin yang terlalu sering menganggur menunjukkan bahwa kapasitas produksi yang tersedia belum dimanfaatkan secara maksimal. Perusahaan mungkin memiliki fasilitas dan peralatan yang memadai, tetapi tidak mampu menggunakannya secara efektif akibat kendala material, penjadwalan, atau ketidakseimbangan proses. Akibatnya, kapasitas yang sebenarnya tersedia tidak sepenuhnya menghasilkan nilai bagi perusahaan dan kemampuan untuk meningkatkan volume produksi menjadi terbatas. - Terhambatnya Alur Produksi dan Keterlambatan Pemenuhan Pesanan
Pada lini produksi yang saling bergantung, idle time di satu tahapan dapat menyebar ke tahapan berikutnya. Stasiun kerja yang terlambat menyelesaikan pekerjaan membuat proses selanjutnya ikut menunggu, sehingga waktu tunggu memperlambat aliran produksi secara keseluruhan. Jika berlangsung terus-menerus, proses penyelesaian produk membutuhkan waktu lebih lama dan berpotensi menyebabkan keterlambatan pengiriman kepada pelanggan, yang pada akhirnya dapat menurunkan kepuasan pelanggan dan keandalan perusahaan dalam memenuhi pesanan. - Penurunan Efisiensi Proses Bisnis
Idle time juga dapat menjadi indikator adanya ketidakefisienan dalam koordinasi dan pengelolaan aktivitas operasional. Misalnya, keterlambatan informasi antara bagian gudang dan produksi dapat menyebabkan mesin berhenti menunggu material. Tanpa integrasi informasi yang memadai, perusahaan akan kesulitan mengidentifikasi hambatan secara cepat dan mengambil keputusan yang tepat.
Karena dampaknya menyentuh produksi, biaya, dan layanan pelanggan sekaligus, idle time perlu diukur secara terukur sebelum dikendalikan. Bagian-bagian selanjutnya membahas contoh dan cara menghitungnya.
Perbedaan Idle Time, Lead Time, dan Dwell Time
Dalam aktivitas manufaktur dan rantai pasok, idle time, lead time, dan dwell time merupakan istilah yang sama-sama berkaitan dengan pengukuran waktu. Namun, ketiganya memiliki fokus yang berbeda dalam menggambarkan efisiensi operasional. Idle time berfokus pada waktu sumber daya tidak produktif, lead time mengukur total waktu yang dibutuhkan untuk menyelesaikan suatu proses, sedangkan dwell time menunjukkan durasi suatu barang atau material berada di lokasi tertentu tanpa mengalami perpindahan atau pemrosesan.
| Aspek | Idle Time | Lead Time | Dwell Time |
|---|---|---|---|
| Pengertian | Waktu ketika mesin, tenaga kerja, atau sumber daya tersedia tetapi tidak digunakan secara produktif. | Total waktu yang dibutuhkan sejak suatu proses atau pesanan dimulai hingga selesai. | Waktu ketika barang atau material tertahan di suatu lokasi sebelum dipindahkan atau diproses lebih lanjut. |
| Fokus Pengukuran | Waktu sumber daya tidak produktif. | Durasi keseluruhan penyelesaian proses. | Durasi barang atau material berada di satu titik. |
| Ruang Lingkup | Penggunaan mesin, tenaga kerja, dan lini produksi. | Keseluruhan alur pemrosesan pesanan atau produk. | Penyimpanan, pergudangan, dan aktivitas logistik. |
| Penyebab Umum | Mesin berhenti, material terlambat, atau ketidakseimbangan lini produksi. | Proses produksi yang panjang, antrean, dan keterlambatan pengiriman. | Keterbatasan kapasitas gudang, antrean distribusi, atau proses administrasi. |
| Contoh | Mesin perakitan menunggu komponen dari proses sebelumnya. | Pesanan pelanggan membutuhkan lima hari sejak diterima hingga produk dikirim. | Material menunggu selama dua hari di gudang sebelum masuk ke proses produksi. |
Perbedaan tersebut menunjukkan bahwa ketiga indikator memiliki peran masing-masing dalam mengevaluasi kinerja operasional. Idle time membantu mengidentifikasi waktu sumber daya yang tidak dimanfaatkan, lead time memberikan gambaran durasi keseluruhan proses, sedangkan dwell time membantu mengevaluasi kelancaran penyimpanan dan perpindahan barang.
Meskipun berbeda, ketiganya dapat saling berkaitan. Sebagai contoh, keterlambatan material yang menyebabkan dwell time lebih lama di gudang dapat menghambat pasokan ke lini produksi dan memicu idle time pada mesin. Kondisi tersebut juga berpotensi memperpanjang lead time pemenuhan pesanan. Oleh karena itu, perusahaan perlu memantau ketiga aspek tersebut secara terintegrasi untuk meningkatkan efisiensi produksi dan kelancaran rantai pasok.
Contoh Idle Time dalam Proses Produksi Manufaktur
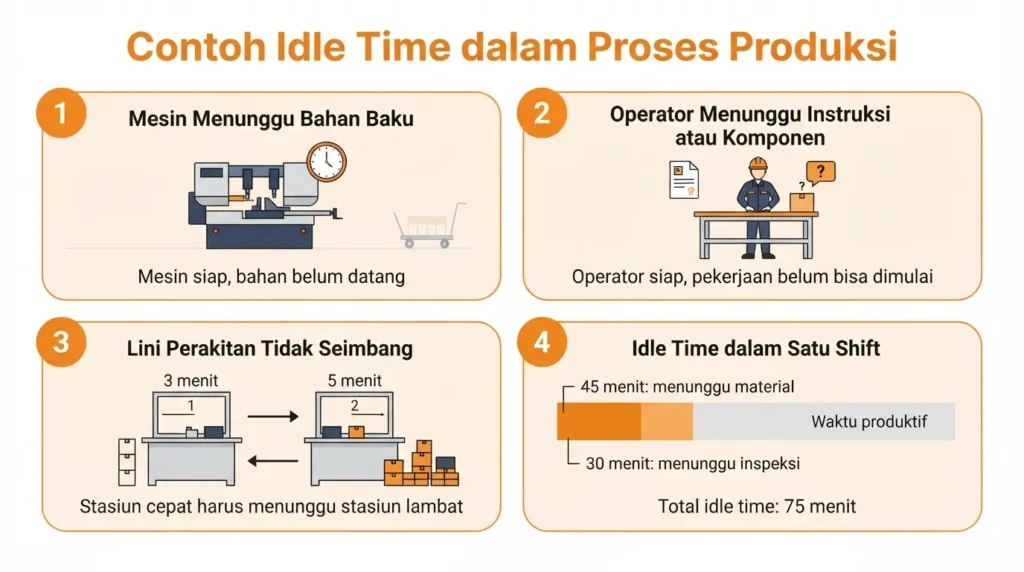
Idle time dapat ditemukan pada berbagai tahapan produksi, mulai dari pengoperasian mesin hingga aktivitas perakitan produk. Kondisi ini biasanya terjadi ketika sumber daya yang seharusnya bekerja harus menunggu proses lain selesai. Berikut beberapa contoh idle time yang umum ditemukan dalam lingkungan manufaktur.
- Mesin Produksi Menunggu Bahan Baku
Sebuah mesin pemotong logam sudah siap beroperasi, tetapi bahan baku belum tersedia karena pengiriman dari gudang mengalami keterlambatan. Selama menunggu material tiba, mesin tidak dapat menjalankan proses pemotongan meskipun kapasitas dan operator sudah tersedia. Kondisi tersebut termasuk idle time pada mesin produksi karena waktu operasional yang seharusnya digunakan untuk menghasilkan produk justru terpakai untuk menunggu ketersediaan bahan baku. - Operator Menunggu Instruksi atau Komponen
Dalam proses perakitan, operator dapat mengalami idle time ketika komponen yang dibutuhkan belum tersedia atau instruksi kerja belum diterima. Meskipun operator sudah berada di area kerja dan siap menjalankan tugas, aktivitas produksi belum dapat dilanjutkan. Contoh ini menunjukkan bahwa idle time tidak hanya berkaitan dengan mesin, tetapi juga dapat terjadi pada tenaga kerja yang tidak dapat menjalankan aktivitas produktif akibat hambatan proses. - Lini Perakitan Mengalami Ketidakseimbangan
Idle time juga dapat muncul ketika setiap stasiun kerja memiliki durasi pengerjaan yang berbeda. Misalnya, stasiun pertama membutuhkan waktu tiga menit untuk menyelesaikan satu komponen, sedangkan stasiun berikutnya membutuhkan lima menit untuk proses perakitan.
Perbedaan durasi tersebut dapat menyebabkan antrean atau waktu tunggu pada stasiun tertentu. Jika lini berjalan mengikuti ritme stasiun yang paling lama, stasiun pertama akan menganggur sekitar dua menit pada setiap unit yang diproduksi. Jika tidak dikelola dengan baik, ketidakseimbangan lini produksi dapat membuat mesin dan operator tidak dimanfaatkan secara optimal. Cara menghitung idle time pada kondisi seperti ini dibahas pada bagian rumus line balancing.
Cara Menghitung Idle Time
Menghitung idle time membantu perusahaan mengetahui berapa lama mesin atau tenaga kerja tidak digunakan secara produktif selama periode operasional. Hasil perhitungan ini dapat digunakan untuk mengevaluasi pemanfaatan kapasitas produksi dan mengidentifikasi waktu yang berpotensi menjadi pemborosan.
Secara umum, perhitungan idle time dapat dilakukan dengan membandingkan waktu operasional yang tersedia dengan waktu kerja produktif. Berikut rumus yang dapat digunakan.
Rumus Menghitung Idle Time
Rumus dasar untuk menghitung idle time adalah sebagai berikut.
Idle Time = Total Available Time − Actual Productive Time
Sementara itu, untuk mengetahui persentase idle time terhadap waktu operasional yang tersedia, perusahaan dapat menggunakan rumus berikut.
Idle Time Rate = (Idle Time ÷ Total Available Time) × 100%
Keterangan
- Total Available Time merupakan total waktu ketika mesin atau sumber daya dijadwalkan tersedia untuk produksi.
- Actual Productive Time merupakan durasi ketika mesin atau sumber daya benar-benar digunakan untuk aktivitas produktif.
- Idle Time merupakan selisih antara waktu tersedia dan waktu produktif.
- Idle Time Rate menunjukkan persentase waktu tidak produktif dibandingkan total waktu tersedia.
Rumus Idle Time pada Line Balancing
Rumus dasar idle time menghitung waktu menganggur pada satu mesin atau satu periode kerja. Pada lini produksi yang terdiri dari beberapa workstation, perhitungannya perlu dilihat per stasiun karena setiap stasiun memiliki waktu proses yang berbeda. Lini produksi umumnya berjalan mengikuti ritme stasiun yang paling lama, sehingga stasiun yang lebih cepat harus menunggu sebelum unit berikutnya datang. Perhitungan inilah yang menjadi dasar line balancing, yaitu upaya menyeimbangkan beban kerja antarstasiun.
Rumus yang digunakan
Idle time setiap stasiun dihitung sebagai selisih antara cycle time lini dan waktu proses stasiun tersebut.
Idle Time Stasiun = Cycle Time Lini − Waktu Proses Stasiun
Cycle time lini dalam contoh ini adalah waktu proses stasiun yang paling lama, karena stasiun tersebut menentukan kecepatan seluruh lini. Untuk menilai ketidakseimbangan lini secara keseluruhan, gunakan rumus berikut.
Total Idle Time Lini = (Jumlah Stasiun × Cycle Time Lini) − Total Waktu Proses
Balance Delay = (Total Idle Time Lini ÷ (Jumlah Stasiun × Cycle Time Lini)) × 100%
Line Efficiency = (Total Waktu Proses ÷ (Jumlah Stasiun × Cycle Time Lini)) × 100%
Balance delay menunjukkan persentase waktu yang terbuang akibat ketidakseimbangan lini, sedangkan line efficiency menunjukkan persentase waktu yang benar-benar terpakai untuk bekerja. Keduanya saling melengkapi dan jika dijumlahkan hasilnya 100%.
Contoh perhitungan
Sebuah lini perakitan memiliki empat stasiun kerja dengan waktu proses per unit sebagai berikut. Stasiun 2 menjadi stasiun terlama, sehingga cycle time lini adalah 5 menit.
| Stasiun Kerja | Waktu Proses (menit) | Cycle Time Lini (menit) | Idle Time per Unit (menit) |
|---|---|---|---|
| Stasiun 1 | 3 | 5 | 2 |
| Stasiun 2 | 5 | 5 | 0 |
| Stasiun 3 | 4 | 5 | 1 |
| Stasiun 4 | 4 | 5 | 1 |
| Total | 16 | – | 4 |
Berdasarkan data tersebut, perhitungannya adalah sebagai berikut.
Menghitung total idle time lini
Total Idle Time Lini = (4 × 5) − 16
Total Idle Time Lini = 20 − 16 = 4 menit per unit
Menghitung balance delay
Balance Delay = (4 ÷ 20) × 100% = 20%
Menghitung line efficiency
Line Efficiency = (16 ÷ 20) × 100% = 80%
Cara menginterpretasikan hasilnya
Hasil di atas menunjukkan bahwa 20% waktu lini terbuang akibat ketidakseimbangan beban kerja, sedangkan 80% digunakan untuk aktivitas produktif. Idle time terbesar ada di Stasiun 1 (2 menit per unit), karena stasiun tersebut menyelesaikan pekerjaannya lebih cepat daripada stasiun terlama.
Dampaknya terasa jika dihitung dalam satu shift. Dengan cycle time 5 menit dan waktu kerja 480 menit tanpa jeda, lini menghasilkan 96 unit, sehingga Stasiun 1 menganggur sekitar 192 menit dalam satu shift (96 unit × 2 menit). Angka ini dapat menjadi dasar untuk menyeimbangkan lini, misalnya dengan memindahkan sebagian tugas dari Stasiun 2 ke Stasiun 1 agar waktu proses antarstasiun lebih merata.
Perhitungan ini menggunakan asumsi lini berjalan tanpa buffer di antara stasiun dan cycle time lini ditentukan oleh stasiun terlama. Pada praktiknya, cycle time lini juga dapat ditetapkan berdasarkan takt time, yaitu kecepatan produksi yang dibutuhkan untuk memenuhi permintaan pelanggan.
Menghitung Biaya Idle Time
Idle time tidak hanya mengurangi waktu produktif, tetapi juga menimbulkan biaya karena sumber daya tetap harus dibayar meskipun tidak menghasilkan output. Menghitung biaya ini membantu perusahaan melihat besarnya kerugian dalam satuan rupiah, sehingga perbaikan dapat diprioritaskan berdasarkan nilai finansialnya, bukan hanya durasinya.
Rumus yang digunakan
Biaya idle time dihitung dengan mengalikan durasi idle time dengan tarif sumber daya per jam.
Biaya Idle Time = Durasi Idle Time (jam) × (Tarif Mesin per Jam + Tarif Tenaga Kerja per Jam)
Tarif mesin per jam biasanya mencakup penyusutan, perawatan, energi, dan biaya overhead yang dibebankan pada mesin tersebut. Tarif tenaga kerja per jam adalah total upah operator yang bertugas di mesin atau stasiun tersebut. Kedua tarif ini umumnya tersedia dari bagian akuntansi biaya atau costing perusahaan.
Contoh perhitungan
Melanjutkan contoh sebelumnya, mesin produksi mengalami idle time selama 120 menit atau 2 jam dalam satu shift. Misalkan data tarifnya sebagai berikut.
| Komponen | Keterangan | Tarif per Jam |
|---|---|---|
| Tarif mesin | Penyusutan, perawatan, energi, dan overhead mesin | Rp150.000 |
| Tarif tenaga kerja | 2 operator × Rp35.000 | Rp70.000 |
| Total tarif per jam | – | Rp220.000 |
Dari data tersebut, perhitungannya adalah sebagai berikut.
Menghitung biaya idle time per shift
Biaya Idle Time = 2 jam × Rp220.000
Biaya Idle Time = Rp440.000 per shift
Memproyeksikan biaya dalam periode lebih panjang
Jika kondisi yang sama terjadi setiap hari kerja selama 25 hari dalam sebulan:
Biaya per bulan = Rp440.000 × 25 = Rp11.000.000
Biaya per tahun = Rp11.000.000 × 12 = Rp132.000.000
Menghitung biaya idle time per unit produk
Jika dalam satu shift mesin tersebut menghasilkan 360 unit, maka:
Biaya Idle Time per Unit = Rp440.000 ÷ 360 = sekitar Rp1.222 per unit
Angka ini menunjukkan bahwa setiap unit produk membawa tambahan biaya sekitar Rp1.222 hanya karena adanya waktu menganggur, yang pada akhirnya ikut memengaruhi biaya produksi per unit.
Hal yang perlu diperhatikan
Contoh di atas bersifat ilustrasi, sehingga perusahaan sebaiknya menggunakan tarif aktual dari data costing masing-masing. Selain itu, perhitungan ini hanya menangkap biaya sumber daya yang terbuang. Biaya yang timbul akibat kehilangan peluang output, misalnya pesanan yang terlambat atau penjualan yang tidak tercapai, belum termasuk di dalamnya, sehingga dampak finansial sebenarnya bisa lebih besar. Perlakuan biaya ini dalam laporan keuangan akan dibahas pada bagian akuntansi biaya.
Idle Time dalam Akuntansi Biaya
Dalam akuntansi biaya, idle time tidak hanya dilihat dari lamanya waktu menganggur, tetapi juga dari bagaimana biayanya diperlakukan seperti dimasukkan ke dalam harga pokok produksi atau langsung diakui sebagai kerugian pada periode terjadinya. Penentunya adalah jenis idle time yang sudah dibahas sebelumnya, yaitu normal atau abnormal.
Dasar pemikirannya mengikuti standar akuntansi persediaan. Di Indonesia, perlakuan biaya persediaan diatur dalam PSAK 202 tentang Persediaan, yang dahulu bernama PSAK 14. Perubahan penomoran tersebut disahkan pada 12 Desember 2022 dan berlaku efektif pada 1 Januari 2024. Daftar lengkapnya dapat dilihat pada dokumen perubahan penomoran PSAK dari IAI. Standar ini membedakan biaya yang boleh melekat pada nilai persediaan dari biaya yang harus langsung dibebankan.
Dalam standar tersebut, pemborosan yang tidak normal dikeluarkan dari biaya persediaan dan diakui sebagai beban pada periode terjadinya. Di sisi lain, overhead produksi tetap dialokasikan berdasarkan kapasitas normal fasilitas produksi, dan overhead tetap yang tidak teralokasi karena produksi rendah diakui sebagai beban periode. Prinsip ini menjadi dasar perbedaan perlakuan idle time berikut.
Perlakuan Biaya Idle Time Normal dan Abnormal
Pemborosan yang tidak normal dikeluarkan dari biaya persediaan dan diakui sebagai beban pada periode terjadinya. Di sisi lain, overhead produksi tetap dialokasikan berdasarkan kapasitas normal fasilitas produksi, dan overhead tetap yang tidak teralokasi karena produksi rendah diakui sebagai beban periode. Prinsip ini menjadi dasar perbedaan perlakuan idle time berikut.
| Aspek | Normal Idle Time | Abnormal Idle Time |
|---|---|---|
| Sifat | Wajar dan sulit dihindari dalam operasional produksi. | Melebihi batas kewajaran dan seharusnya dapat dikendalikan. |
| Contoh | Jeda singkat antarproses atau waktu tunggu antarstasiun yang tidak dapat dihilangkan. | Mesin menganggur berjam-jam karena material terlambat atau kesalahan penjadwalan. |
| Perlakuan biaya | Dibebankan sebagai bagian dari biaya overhead produksi sehingga masuk ke harga pokok produksi. | Tidak dimasukkan ke harga pokok produk, tetapi diakui sebagai kerugian atau beban pada periode terjadinya. |
| Dampak pada laporan | Ikut tersimpan di persediaan dan baru menjadi beban (HPP) saat produk terjual. | Langsung mengurangi laba pada periode yang sama. |
Contoh Perlakuan Biaya Idle Time
Melanjutkan contoh pada bagian menghitung biaya idle time, mesin mengalami idle time 120 menit (2 jam) dengan total tarif Rp220.000 per jam, sehingga total biayanya Rp440.000 per shift. Misalkan hasil pencatatan menunjukkan bahwa 30 menit adalah waktu tunggu wajar antarproses dan 90 menit disebabkan keterlambatan material yang seharusnya dapat dicegah.
- Normal idle time: 0,5 jam × Rp220.000 = Rp110.000, dibebankan sebagai bagian dari biaya overhead produksi.
- Abnormal idle time: 1,5 jam × Rp220.000 = Rp330.000, diakui sebagai kerugian atau beban periode, bukan bagian dari harga pokok produk.
Ilustrasi ini disederhanakan. Pada praktiknya, pembebanan tarif mesin dan tenaga kerja mengikuti struktur akun dan kebijakan costing masing-masing perusahaan.
Hubungan dengan COGM dan COGS
Perbedaan perlakuan ini berdampak langsung pada dua angka penting dalam laporan biaya produksi.
- Terhadap COGM (Cost of Goods Manufactured): normal idle time ikut dihitung dalam biaya produksi sehingga memengaruhi harga pokok produksi per unit. Abnormal idle time tidak dimasukkan, sehingga inefisiensi tidak membuat harga pokok produk terlihat lebih mahal.
- Terhadap COGS (Cost of Goods Sold): biaya normal idle time yang melekat pada persediaan baru menjadi harga pokok penjualan ketika produk terjual. Sementara itu, abnormal idle time langsung mengurangi laba periode tanpa menunggu produk terjual.
Dengan pemisahan ini, manajemen mendapat gambaran yang lebih jujur: biaya produksi mencerminkan kondisi operasional normal, sedangkan kerugian akibat inefisiensi terlihat jelas sebagai masalah yang perlu dibenahi. Karena itu, perusahaan sebaiknya mencatat durasi dan penyebab idle time secara konsisten agar klasifikasi normal dan abnormal dapat dipertanggungjawabkan.
Penentuan batas normal dan abnormal bergantung pada kapasitas normal, kebijakan akuntansi, dan pertimbangan profesional masing-masing perusahaan, sehingga sebaiknya dikonsultasikan dengan akuntan atau tim keuangan.
Idle Time dan Waiting Waste dalam Lean Manufacturing
Dalam Lean Manufacturing, waktu menunggu dipandang sebagai pemborosan karena tidak memberikan nilai tambah bagi pelanggan. Pemborosan ini dikenal sebagai waiting waste, salah satu dari tujuh pemborosan klasik (seven wastes) dalam Lean, yaitu waktu yang terbuang ketika orang, mesin, material, atau informasi harus menunggu sebelum aktivitas berikutnya dapat dilakukan. Karena itu, idle time sering dibahas bersamaan dengan waiting waste. Keduanya berkaitan erat, tetapi tidak sepenuhnya sama.
Hubungan Idle Time dan Waiting Waste
Idle time dapat dianggap sebagai wujud waiting waste pada sisi sumber daya. Ketika mesin atau operator menganggur karena menunggu sesuatu, kondisi itu sekaligus merupakan waiting waste. Namun, cakupan waiting waste lebih luas karena juga meliputi material atau produk yang menunggu, bukan hanya sumber daya yang menganggur.
| Aspek | Idle Time | Waiting Waste |
|---|---|---|
| Fokus | Mesin atau tenaga kerja yang tersedia tetapi tidak produktif. | Segala bentuk waktu tunggu yang tidak memberi nilai tambah. |
| Yang menunggu | Mesin, operator, atau workstation. | Mesin, operator, material, produk setengah jadi, atau informasi. |
| Cara pandang | Bisa direncanakan atau wajar, tidak selalu dianggap pemborosan. | Selalu dipandang sebagai pemborosan yang perlu dikurangi. |
| Contoh | Mesin perakitan menunggu komponen dari proses sebelumnya. | Komponen menumpuk menunggu giliran diproses di stasiun berikutnya. |
Mengejar Utilisasi Tidak Selalu Tepat
Dalam Lean, tujuan mengurangi idle time bukan membuat mesin bekerja terus-menerus tanpa henti. Jika mesin dipaksa tetap berproduksi saat tidak ada permintaan atau saat proses berikutnya belum siap, hasilnya justru overproduction, yaitu produksi melebihi kebutuhan. Kondisi ini menimbulkan pemborosan lain berupa persediaan menumpuk, kebutuhan ruang penyimpanan, dan risiko produk tidak terjual.
Karena itu, Lean mengarahkan produksi agar mengikuti kecepatan permintaan pelanggan (takt time), bukan sekadar menjaga mesin tetap sibuk. Idle time yang muncul akibat menyesuaikan produksi dengan permintaan dapat diterima, sedangkan idle time yang muncul karena material terlambat, lini tidak seimbang, atau koordinasi yang lemah adalah pemborosan yang perlu diatasi.
Cara Menghindari dan Mengurangi Idle Time dalam Produksi
Idle time tidak dapat dihilangkan sepenuhnya, sehingga sasaran utamanya adalah menekan idle time yang tidak wajar, bukan membuat seluruh sumber daya bekerja tanpa jeda. Upaya ini dapat dilakukan dalam dua tahap, yaitu menyiapkan operasional agar idle time tidak muncul, dan memperbaiki penyebabnya ketika idle time sudah terukur.
Langkah Pencegahan Idle Time
Pencegahan berfokus pada kesiapan sumber daya sebelum proses produksi dimulai.
- Menyusun perencanaan dan penjadwalan produksi yang realistis
Susun jadwal berdasarkan kapasitas mesin, ketersediaan tenaga kerja, kebutuhan material, dan prioritas pesanan. Software ERP membantu proses ini karena data pesanan, kapasitas, dan stok tersedia dalam satu sistem, sehingga waktu tunggu akibat perubahan urutan kerja atau benturan kapasitas dapat dicegah lebih awal. - Memastikan material tersedia dan mengalir tepat waktu
Selaraskan jadwal pengadaan dan pengiriman material dari gudang dengan kebutuhan setiap stasiun kerja, sehingga mesin dan operator tidak menunggu bahan yang belum datang. - Melakukan pemeliharaan berkala
Terapkan jadwal preventive maintenance dan pemeriksaan rutin agar potensi gangguan terdeteksi lebih awal dan risiko mesin berhenti mendadak, yang dapat memicu waktu tunggu di proses berikutnya, berkurang. - Menyiapkan operator dan instruksi kerja
Berikan pelatihan sesuai kebutuhan pekerjaan dan pastikan instruksi kerja tersedia sebelum shift dimulai, agar operator tidak menunggu arahan atau melakukan kesalahan yang memperlambat proses. - Membangun koordinasi antarbagian
Pastikan produksi, gudang, pengadaan, dan pemeliharaan berbagi informasi yang sama dan tepat waktu, terutama saat terjadi perubahan jadwal. Penggunaan software ERP yang terintegrasi memudahkan setiap bagian melihat kebutuhan dan status pekerjaan yang sama tanpa harus menunggu informasi manual.
Langkah Perbaikan Idle Time
Perbaikan dilakukan setelah perusahaan memiliki data mengenai kapan, di mana, dan mengapa idle time terjadi.
- Mengevaluasi penyebab dan menentukan prioritas
Gunakan metode seperti 5 Why, fishbone, dan analisis Pareto untuk menemukan akar masalah, lalu prioritaskan penyebab dengan kontribusi idle time terbesar. Dengan begitu, tindakan perbaikan tidak tersebar pada hal yang dampaknya kecil. - Menyeimbangkan beban kerja antarstasiun
Hitung idle time dan balance delay per stasiun, lalu pindahkan sebagian tugas dari stasiun terlama ke stasiun yang sering menunggu agar waktu proses antarstasiun lebih merata. - Mempercepat penanganan gangguan mesin
Perpendek waktu berhenti dengan menyiapkan teknisi, suku cadang, dan prosedur penanganan yang jelas. Software manufaktur dapat membantu dengan mencatat status mesin dan durasi berhenti secara langsung, sehingga gangguan cepat terdeteksi dan tidak berlarut-larut hingga membuat stasiun berikutnya menganggur. - Memantau dan mengevaluasi secara berkelanjutan
Pantau perubahan idle time rate setelah perbaikan diterapkan, lalu jadikan hasilnya dasar untuk tindakan berikutnya. Data dari software manufaktur dan software ERP memudahkan perusahaan membandingkan kondisi sebelum dan sesudah perbaikan, sehingga efektivitasnya dapat dipastikan dan masalah yang sama tidak berulang.
Efektivitas langkah-langkah ini sangat bergantung pada kondisi masing-masing perusahaan, seperti yang terlihat pada contoh penerapan di beberapa industri berikut.
Peran SAP Business Suite dalam Mengelola Idle Time
Mengelola idle time membutuhkan data dan koordinasi yang menjangkau perencanaan di tingkat perusahaan sekaligus eksekusi di lantai produksi. Salah satu pendekatan yang dapat dipertimbangkan adalah menggunakan SAP Business Suite, di mana SAP S/4HANA berperan sebagai software ERP untuk perencanaan dan pengelolaan sumber daya, sedangkan SAP Digital Manufacturing dapat melengkapinya sebagai software manufaktur untuk memantau dan mengendalikan aktivitas produksi. Berikut modul dan fitur yang paling relevan untuk menekan idle time.
- SAP S/4HANA Production Planning (PP) untuk perencanaan dan penjadwalan.
Perencanaan produksi dapat memperhitungkan kendala kapasitas dan material, serta mengintegrasikan data induk manufaktur sebagai dasar struktur perencanaan. Fitur penjadwalan detail juga tersedia untuk mengatur urutan pekerjaan. Jadwal yang realistis terhadap kondisi mesin dan material membantu mencegah waktu tunggu akibat benturan kapasitas atau perubahan urutan kerja. - SAP S/4HANA Materials Management (MM) untuk pengadaan dan persediaan
Modul ini mengelola kebutuhan material dari pengadaan hingga stok. Kemampuan pencocokan pasokan dan permintaan memperkirakan lead time agar material dapat dipesan otomatis dan tersedia tepat waktu sesuai rencana produksi. Fitur ini berkaitan langsung dengan penyebab idle time yang paling umum, yaitu mesin menunggu bahan baku. - SAP S/4HANA Plant Maintenance (PM) untuk pemeliharaan mesin
Modul ini mengelola jadwal perawatan, riwayat kerusakan, dan perintah kerja pemeliharaan. Jadwal preventive maintenance dapat diselaraskan dengan rencana produksi, sehingga mesin tidak berhenti mendadak pada saat dibutuhkan dan memicu waktu tunggu di proses berikutnya. - SAP Digital Manufacturing untuk pemantauan OEE dan downtime
Dashboard operator memungkinkan pemantauan overall equipment effectiveness (OEE) dan pengelolaan kejadian downtime. Data ini membantu perusahaan mengetahui kapan, di mana, dan berapa lama mesin tidak berproduksi, sehingga idle time tidak lagi sekadar perkiraan. - SAP Digital Manufacturing untuk orkestrasi sumber daya dan peringatan dini
Fitur resource orchestration membantu mengelola alur kerja di lantai produksi, penugasan tenaga kerja, serta penjadwalan atau reservasi peralatan produksi ke work center. Di sisi lain, pemantauan produksi menggunakan data real-time dan notifikasi cerdas untuk mendeteksi masalah sebelum mengganggu operasional. Dengan begitu, idle time yang mulai muncul dapat segera ditangani sebelum berlarut-larut.
Nilai utama dari kombinasi software ERP dan software manufaktur ini ada pada keterhubungannya. Integrasi dua arah antara sistem bisnis dan operasional menjaga keselarasan dengan perencanaan, logistik, kualitas, pemeliharaan, keselamatan, dan tenaga kerja. Perubahan jadwal di tingkat perencanaan dapat sampai ke lantai produksi, dan kondisi aktual di lapangan kembali menjadi dasar perencanaan, sehingga koordinasi antarbagian tidak lagi bergantung pada informasi manual. Penerapannya tetap perlu disesuaikan dengan proses produksi, kondisi mesin, dan kesiapan data masing-masing perusahaan.
Implementasikan Software SAP untuk Membantu Kelola Idle Time Perusahaan Anda Bersama Think Tank Solusindo
Idle time merupakan salah satu indikator penting dalam pengelolaan operasional manufaktur karena berkaitan dengan pemanfaatan mesin, tenaga kerja, dan kapasitas produksi. Jika tidak dikendalikan, waktu tidak produktif dapat menghambat aliran kerja, meningkatkan biaya operasional, serta mengurangi kemampuan perusahaan dalam memenuhi target produksi. Oleh karena itu, perusahaan perlu mengidentifikasi penyebab idle time dan menerapkan langkah perbaikan secara konsisten.
Upaya mengurangi idle time dapat dilakukan melalui perencanaan produksi yang lebih terstruktur, pengelolaan persediaan, pemeliharaan mesin berkala, serta pemantauan aktivitas operasional. Selain itu, penggunaan sistem ERP membantu mengintegrasikan informasi dari berbagai departemen sehingga perusahaan dapat mengantisipasi hambatan produksi dan mengambil keputusan berdasarkan data yang lebih akurat.
Dalam mendukung transformasi digital tersebut, Think Tank Solusindo sebagai authorized SAP partner menyediakan berbagai solusi SAP untuk membantu perusahaan mengoptimalkan proses bisnis. Beberapa pilihan yang dapat dipertimbangkan antara lain RISE with SAP, GROW with SAP, SAP S/4HANA, dan SAP Grow Fast. Setiap solusi dapat disesuaikan dengan kebutuhan operasional dan strategi transformasi digital perusahaan.
Untuk mengetahui solusi yang paling sesuai dengan kebutuhan bisnis serta estimasi investasinya, Anda dapat jadwalkan demo bersama tim kami. Bersama Think Tank Solusindo, perusahaan dapat mengeksplorasi penerapan teknologi SAP untuk meningkatkan integrasi proses, mengurangi idle time, dan membangun operasional manufaktur yang lebih efisien. Hubungi tim Think Tank Solusindo untuk mendiskusikan kebutuhan transformasi bisnis Anda.