Mengenal Manufacturing Execution System untuk Menghubungkan ERP dengan Operasional Produksi di Shop Floor
Manufacturing Execution System (MES) sering baru dibicarakan ketika masalahnya sudah terasa di lantai produksi. Rencana produksi mingguan sudah disusun rapi di ERP, material sudah dipesan, dan jadwal sudah dikunci. Namun di hari pelaksanaan, satu mesin berhenti lebih lama dari perkiraan, urutan pekerjaan berubah karena ada pesanan mendesak, dan supervisor baru mengetahui selisihnya saat laporan shift diserahkan keesokan harinya. Pada saat itu, manajemen memegang rencana yang sudah tidak sesuai kenyataan, sementara data aktual produksi masih tertinggal di catatan manual atau spreadsheet yang belum tentu sama antar-lini.
Situasi ini tidak selalu berarti ERP-nya kurang baik. ERP dirancang untuk merencanakan dan mengelola proses bisnis, bukan untuk memantau ribuan kejadian kecil di tingkat mesin dan operator dari menit ke menit. Di sinilah MES berperan sebagai penghubung antara perencanaan dan eksekusi di shop floor. MES menerjemahkan rencana produksi menjadi instruksi kerja yang bisa dijalankan operator, lalu mengirimkan data aktual kembali ke atas agar keputusan diambil berdasarkan kondisi terkini. Bagi perusahaan manufaktur yang sudah memakai atau sedang mempertimbangkan SAP S/4HANA, memahami peran MES adalah langkah penting sebelum melihat solusi seperti SAP Digital Manufacturing.
- Apa Itu Manufacturing Execution System?
- Mengapa Perusahaan Manufaktur Membutuhkan MES?
- Bagaimana Cara Kerja Manufacturing Execution System?
- Perbedaan MES vs ERP
- Manfaat Implementasi MES bagi Perusahaan Manufaktur
- MES pada Industry 4.0
- Data dan KPI Manufaktur yang Dapat Dipantau melalui MES
- Bagaimana MES Terintegrasi dengan Sistem Manufaktur Lain?
- SAP Digital Manufacturing sebagai Solusi MES untuk Manufaktur
- Implementasi SAP S/4HANA untuk Manufacturing Execution System Perusahaan Anda Bersama Think Tank Solusindo
Apa Itu Manufacturing Execution System?
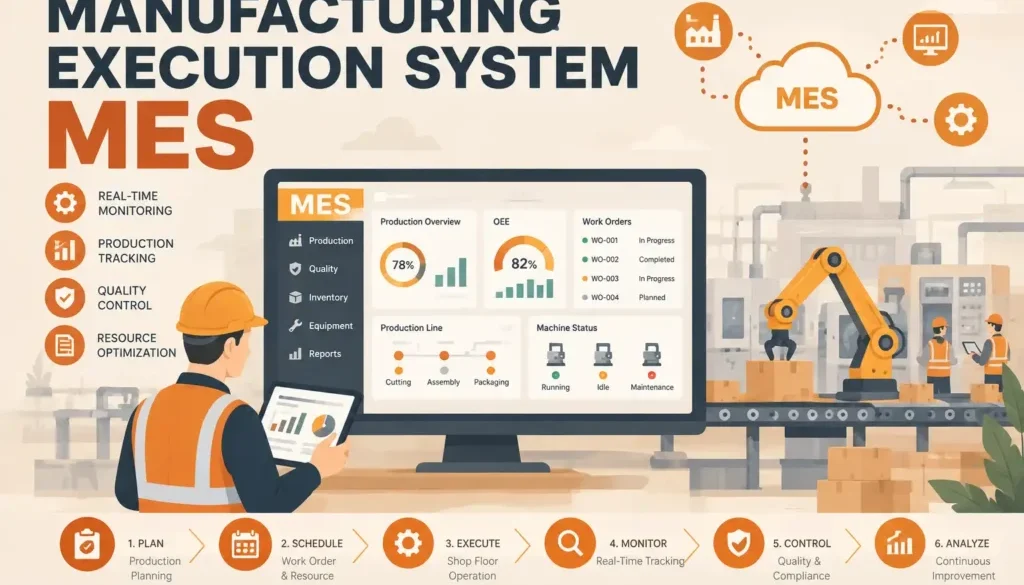
Manufacturing Execution System (MES) adalah sistem yang mengelola, mengontrol, dan memantau proses produksi di lantai pabrik secara langsung, mulai dari saat perintah kerja dilepas hingga barang jadi selesai diproduksi. Jika ERP berfokus pada apa yang harus diproduksi, berapa banyak, dan kapan, MES berfokus pada bagaimana rencana tersebut benar-benar dijalankan di setiap mesin, lini, dan stasiun kerja. Karena itu, MES sering disebut sebagai lapisan eksekusi dalam sistem manufaktur.
Dalam praktiknya, MES bekerja dengan menerima perintah produksi dari ERP, lalu menerjemahkannya menjadi instruksi kerja yang jelas bagi operator: urutan proses, material yang harus dipakai, parameter mesin, serta standar kualitas yang harus dipenuhi. Saat produksi berjalan, operator dan mesin mencatat jumlah output, waktu proses, waktu henti, hingga barang cacat langsung ke sistem, sehingga data tidak lagi menunggu rekap manual di akhir shift.
Yang membedakan MES dari sekadar sistem pencatatan adalah kemampuannya bekerja dua arah dan hampir real time. Data aktual dari shop floor tidak berhenti di layar monitoring, tetapi dikirim kembali ke ERP untuk memperbarui status pesanan, konsumsi material, dan biaya produksi. Dengan begitu, manajemen dan tim perencanaan memegang gambaran yang sama dengan kondisi di lantai produksi, dan keputusan seperti penjadwalan ulang atau penambahan kapasitas dapat diambil lebih cepat.
Mengapa Perusahaan Manufaktur Membutuhkan MES?
Kebutuhan akan MES biasanya muncul dari masalah konkret di lantai produksi, bukan dari keinginan untuk sekadar menambah sistem baru. Semakin besar skala produksi, semakin banyak kejadian yang berlangsung bersamaan, mulai dari puluhan mesin yang berjalan, shift yang bergantian, hingga pesanan berbeda yang diproses di lini yang sama. Tanpa sistem yang merekamnya langsung, perusahaan bergantung pada catatan manual yang baru lengkap setelah kejadiannya lewat, sementara keputusan harus diambil hari itu juga.
- Informasi dari lantai produksi datang terlambat
Semakin besar skala produksi, semakin banyak kejadian yang berlangsung bersamaan, mulai dari puluhan mesin yang berjalan, shift yang bergantian, hingga pesanan berbeda di lini yang sama. Tanpa pencatatan langsung, kabar mesin berhenti atau material kurang baru sampai ke supervisor dan tim perencanaan setelah beberapa jam. Selama jeda itu, keputusan tetap diambil dari rencana lama, sehingga jadwal terlambat diubah, pengiriman meleset, dan biaya lembur membengkak. - Data produksi manual sulit dipercaya
Angka output, downtime, dan barang cacat yang dicatat manual rentan terlambat dan bisa berbeda antar-operator maupun antar-lini. Akibatnya, pengukuran efisiensi sulit dipercaya dan menelusuri asal masalah pada satu batch memakan waktu lama. MES menjawabnya dengan mencatat kejadian produksi secara langsung dan seragam. - Keterlacakan batch lemah
Ketika data produksi tidak terhubung ke perintah kerja dan batch yang sedang dikerjakan, pencarian penyebab masalah kualitas menjadi lambat. MES mengaitkan setiap kejadian dengan perintah kerja dan batch terkait, sehingga penelusuran asal masalah bisa dilakukan lebih cepat dan lebih akurat. - Rencana di ERP tidak sinkron dengan kondisi shop floor
Pada perusahaan yang sudah memiliki ERP, konfirmasi produksi sering terlambat diinput dan konsumsi material kurang akurat, sehingga biaya produksi di ERP tidak mencerminkan kenyataan. Dengan MES, data aktual mengalir kembali ke ERP lebih tepat waktu, dan manajemen serta operator bekerja dari gambaran produksi yang sama.
Bagaimana Cara Kerja Manufacturing Execution System?
Cara kerja MES berputar dalam satu siklus pada setiap perintah produksi. Siklus ini dimulai ketika MES menarik perintah produksi dari ERP, lengkap dengan bill of materials, routing, dan target jumlah. Perintah tersebut kemudian dijadwalkan ke mesin, lini, atau stasiun kerja dengan mempertimbangkan kapasitas, ketersediaan material, dan prioritas pesanan. Jika ada pesanan mendesak yang masuk, urutan pekerjaan dapat disesuaikan tanpa menunggu rapat koordinasi berikutnya.
Setelah jadwal ditetapkan, setiap operator menerima instruksi kerja digital di terminal atau tablet di stasiunnya, mulai dari langkah pengerjaan, material yang harus diambil, hingga parameter mesin dan standar kualitas. Saat produksi berjalan, MES mengumpulkan data langsung dari mesin dan operator, seperti jumlah output, waktu proses, waktu henti, dan barang cacat. Data ini masuk melalui sensor, PLC, atau sistem SCADA, ditambah input manual bila diperlukan, dan setiap kejadian tercatat lengkap dengan waktu serta penyebabnya.
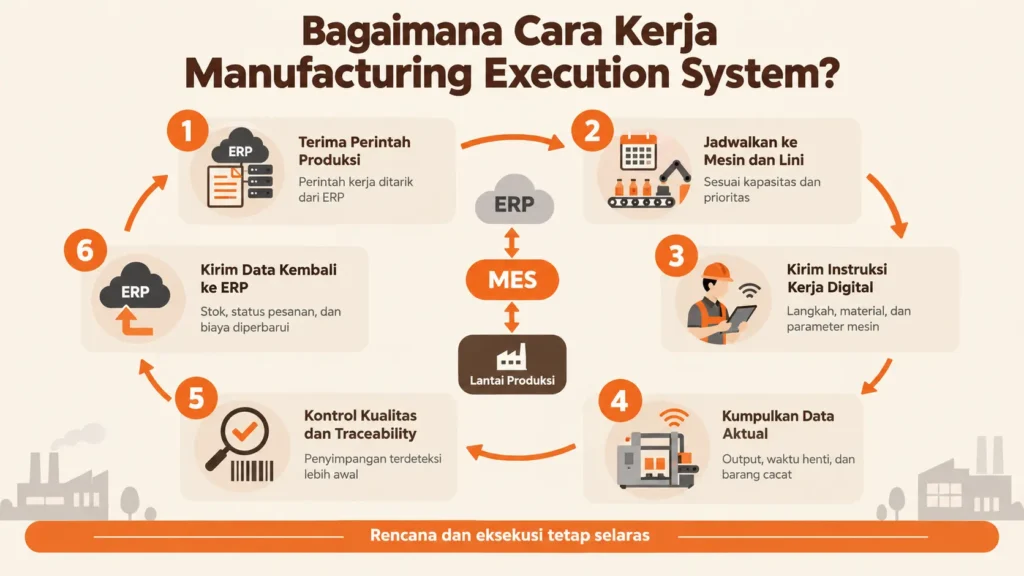
Pada saat yang sama, MES menjalankan pengendalian kualitas dan pelacakan material. Hasil pengukuran dibandingkan dengan standar yang ditetapkan, dan jika ada penyimpangan, sistem dapat memberi peringatan atau menahan proses sebelum cacat menyebar ke seluruh batch. Karena setiap material dan produk tercatat per lot atau nomor seri, ketertelusuran (traceability) dari bahan baku hingga barang jadi dapat dibuka dalam hitungan menit. Seluruh data ini ditampilkan dalam dashboard, misalnya progres pesanan, efektivitas mesin (OEE), dan penyebab waktu henti, sehingga supervisor dapat mengenali masalah saat sedang terjadi, bukan keesokan harinya.
Siklus ditutup ketika pekerjaan selesai dan MES mengirim data aktual kembali ke ERP, meliputi konsumsi material, jumlah hasil produksi, dan jam kerja, untuk memperbarui stok, status pesanan, dan biaya produksi. Perencanaan berikutnya pun disusun dari data yang sesuai dengan kenyataan. Kekuatan MES terletak pada kecepatan putaran siklus ini, karena selama data mengalir dua arah tanpa jeda, rencana dan eksekusi tetap selaras dan selisih di antara keduanya bisa dikoreksi saat masih kecil.
Baca juga: Mengenal Material Requirement Planning (MRP) untuk Perencanaan Material yang Lebih Akurat
Perbedaan MES vs ERP
Pertanyaan yang paling sering muncul saat MES dibicarakan adalah jika perusahaan sudah memiliki ERP, apakah MES masih diperlukan? Jawabannya bergantung pada apa yang ingin dikendalikan. ERP unggul dalam merencanakan dan mengelola proses bisnis lintas fungsi, seperti pembelian, persediaan, penjualan, keuangan, dan perencanaan produksi. Namun ERP bekerja pada tingkat transaksi dan biasanya diperbarui per pesanan atau per shift, bukan per menit dan per mesin. MES mengisi celah tersebut dengan mengelola eksekusi produksi secara langsung di lantai pabrik.
| Aspek | ERP | MES |
|---|---|---|
| Fokus utama | Perencanaan dan pengelolaan proses bisnis | Eksekusi dan pemantauan produksi di shop floor |
| Tingkat detail data | Transaksi per pesanan, material, dan biaya | Kejadian per mesin, operasi, operator, dan batch |
| Kecepatan data | Harian atau per transaksi | Mendekati real time |
| Pengguna utama | Manajemen, keuangan, perencana, dan pembelian | Supervisor produksi, operator, dan tim kualitas |
| Pertanyaan yang dijawab | Apa, berapa, dan kapan harus diproduksi? | Bagaimana rencana itu berjalan saat ini? |
Dengan kata lain, MES bukan pengganti ERP dan tidak bersaing dengannya. Keduanya saling melengkapi dengan ERP memberi arah dan konteks bisnis, sedangkan MES memastikan arah tersebut benar-benar dijalankan dan dilaporkan kembali secara akurat. Perusahaan yang hanya mengandalkan ERP biasanya memiliki rencana yang matang, tetapi kesulitan melihat penyimpangan di lantai produksi sebelum dampaknya sampai ke pengiriman dan biaya.
Manfaat Implementasi MES bagi Perusahaan Manufaktur
Implementasi MES memberi dampak langsung pada operasional produksi sekaligus pada kualitas keputusan manajemen. Berikut manfaat yang paling sering dirasakan perusahaan manufaktur.
- Visibilitas produksi secara real time
Status pesanan, posisi WIP, dan kondisi mesin dapat dilihat kapan saja tanpa menunggu laporan shift. Supervisor dan manajer bisa mengenali masalah saat masih sempat dikoreksi. - Keputusan berbasis data aktual
Penjadwalan ulang, penambahan kapasitas, dan prioritas perbaikan tidak lagi bergantung pada perkiraan. Keputusan diambil dari data yang sama dengan yang dilihat operator di lapangan. - Peningkatan efisiensi dan pemanfaatan mesin
Pola downtime, penurunan kecepatan, dan penyebab berhentinya mesin tercatat dengan jelas. Perusahaan dapat menentukan penyebab kehilangan kapasitas yang paling besar dan menanganinya lebih dulu. - Kualitas produk yang lebih terjaga
Inspeksi dan pengujian dicatat pada setiap tahap proses, sehingga produk yang menyimpang bisa ditahan lebih awal. Hasilnya, scrap dan rework berkurang karena masalah tidak terbawa ke tahap berikutnya. - Keterlacakan produk yang lebih cepat
Material, mesin, operator, dan parameter proses terhubung ke setiap batch. Saat ada keluhan pelanggan atau audit, penelusuran dapat dilakukan dalam waktu yang jauh lebih singkat. - Data produksi yang akurat dan konsisten
Pencatatan digital menggantikan rekap manual yang rentan terlambat dan berbeda antar-operator. Angka output, waktu proses, dan konsumsi material menjadi lebih dapat dipercaya. - Sinkronisasi dengan ERP
Konfirmasi produksi, konsumsi material, dan waktu proses mengalir kembali ke ERP secara tepat waktu. Stok dan biaya produksi mencerminkan kondisi sebenarnya, sehingga perhitungan biaya dan perencanaan berikutnya lebih akurat. - Kepatuhan dan kesiapan audit
Catatan produksi yang lengkap dan terdokumentasi memudahkan pemenuhan standar kualitas maupun regulasi industri. Perusahaan tidak perlu menyusun ulang data secara manual saat audit berlangsung.
MES pada Industry 4.0
Dalam konsep Industry 4.0, pabrik didorong menjadi lingkungan yang terhubung, berbasis data, dan mampu merespons perubahan dengan cepat. Teknologi seperti IoT, cloud, dan analitik memang menjadi pendukungnya. Namun teknologi tersebut baru bernilai ketika datanya berasal dari proses produksi yang benar-benar berjalan. Di sinilah MES berperan sebagai lapisan eksekusi yang mengubah konektivitas menjadi tindakan di shop floor.
Peran pertama MES adalah menjadi sumber data produksi yang terstruktur. Sensor dan mesin yang terhubung menghasilkan banyak sinyal, tetapi sinyal itu perlu dikaitkan dengan konteks, seperti pesanan, batch, material, dan operator yang terlibat. MES memberi konteks tersebut, sehingga data mesin tidak berhenti sebagai angka mentah. Data yang sudah berkonteks ini kemudian dapat dianalisis untuk melihat pola downtime, tren kualitas, atau penyebab penurunan efisiensi.
Peran kedua adalah menutup siklus antara analisis dan tindakan. Hasil analisis tidak banyak berguna bila tidak sampai ke lantai produksi. MES menyampaikan penyesuaian jadwal, perubahan parameter, atau instruksi kerja baru langsung ke operator, lalu mencatat dampaknya. Dengan begitu, pabrik dapat bergerak dari pemantauan setelah kejadian menuju pengambilan keputusan yang lebih cepat dan berbasis kondisi aktual.
Peran ketiga adalah menghubungkan pabrik dengan sistem bisnis. Dalam Industry 4.0, lantai produksi tidak berdiri terpisah dari ERP, rantai pasok, dan perencanaan. MES menjadi jembatan yang menjaga data perencanaan turun ke shop floor dan data realisasi kembali ke ERP. Bagi perusahaan yang ingin membangun fondasi ini dalam ekosistem SAP, hal tersebut dapat dicapai melalui SAP Digital Manufacturing yang terhubung dengan SAP S/4HANA, seperti yang dibahas pada bagian berikutnya.
Baca juga: Mengenal Additive Manufacturing dan Perannya dalam Produksi Modern
Data dan KPI Manufaktur yang Dapat Dipantau melalui MES
Data dan KPI Manufaktur yang Dapat Dipantau melalui MES
Nilai MES tidak berhenti pada pencatatan produksi. Data yang terkumpul dari berbagai titik di pabrik baru benar-benar berguna ketika diolah menjadi indikator yang bisa dibandingkan dan ditindaklanjuti. Karena itu, penting untuk memahami dari mana data berasal dan KPI apa saja yang bisa dipantau.
Data yang dikumpulkan MES berasal dari tiga sumber utama.
- Mesin dan sensor
MES menangkap status operasi (berjalan, berhenti, atau menunggu), kecepatan produksi, jumlah output, serta parameter proses seperti suhu, tekanan, atau siklus. - Input operator
Operator mengonfirmasi awal dan akhir pekerjaan, mencatat alasan berhenti, hasil inspeksi, dan catatan kualitas. - Perintah kerja dari ERP
MES membawa konteks pesanan, seperti produk yang dibuat, jumlah target, komponen material, dan jadwal.
Ketika ketiganya digabung, setiap unit produksi memiliki jejak data yang utuh, mulai dari material yang dipakai, mesin dan operator yang terlibat, hingga waktu dan hasil di setiap tahap.
Dari data tersebut, berikut KPI yang paling sering dipantau melalui MES.
- Overall Equipment Effectiveness (OEE)
Indikator ini menggabungkan tiga hal, yaitu ketersediaan mesin, performa, dan kualitas. Dengan begitu, perusahaan bisa melihat apakah kehilangan kapasitas berasal dari mesin yang sering berhenti, kecepatan yang menurun, atau produk yang harus dibuang dan dikerjakan ulang. - Downtime dan penyebabnya
KPI ini menunjukkan kerugian waktu produksi yang paling besar dan sumber masalahnya. - Yield, scrap, dan rework rate
Ketiganya menggambarkan seberapa efisien material dimanfaatkan dan seberapa stabil kualitas proses. - Cycle time dan throughput
Keduanya memperlihatkan kecepatan lini dalam menyelesaikan pesanan. - On-time production dan schedule adherence
Keduanya mengukur seberapa sesuai produksi aktual dengan jadwal yang direncanakan.
Tim di lantai produksi memakai indikator ini untuk penyesuaian harian, sedangkan bagi manajemen, tren mingguan dan bulanan menjadi dasar keputusan investasi, perawatan, dan penambahan kapasitas.
Nilai terbesar dari pemantauan ini terletak pada kecepatan dan konsistensinya. Data yang diperbarui hampir real time membuat penyimpangan, misalnya angka scrap yang mulai naik di tengah shift, dikenali saat masih dapat dikoreksi. Data yang dikumpulkan dengan cara yang sama di semua lini juga membuat perbandingan antar-shift, antar-mesin, dan antar-pabrik menjadi adil. Ketika data aktual ini dikirim kembali ke ERP, KPI operasional di lantai produksi dan angka biaya serta stok di level bisnis akhirnya berbicara dari sumber kebenaran yang sama.
Bagaimana MES Terintegrasi dengan Sistem Manufaktur Lain?
MES jarang berdiri sendiri, karena nilainya baru terasa ketika ia menjadi titik temu antara sistem bisnis di atas dan sistem kontrol di bawahnya. Ke arah atas, MES terhubung dengan ERP untuk menerima data perencanaan seperti perintah produksi, daftar material (BOM), rute proses, dan kapasitas mesin, lalu mengirimkan kembali konfirmasi output, konsumsi material, dan waktu proses.
Ke arah bawah, MES terhubung dengan mesin dan sistem kontrol seperti PLC, SCADA, dan sensor IoT untuk membaca status dan parameter produksi secara langsung, tanpa bergantung pada input manual. Koneksi ke mesin ini umumnya memanfaatkan protokol industri yang sudah lazim, seperti OPC UA atau MQTT, sehingga data dari peralatan dengan merek dan usia yang berbeda tetap dapat dikumpulkan dalam satu format.
Selain dua arah utama tersebut, MES juga dapat terhubung dengan sistem pendukung lain di lingkungan manufaktur. Integrasi dengan sistem gudang dan persediaan memastikan material tersedia di stasiun kerja sebelum proses dimulai, sehingga pergerakan stok tercatat sesuai kenyataan. Perusahaan yang ingin merapikan sisi ini dapat memanfaatkan sistem manajemen persediaan yang terhubung dengan ERP. Integrasi dengan sistem manajemen kualitas membuat hasil inspeksi dan pengujian terhubung langsung ke batch yang diproduksi.
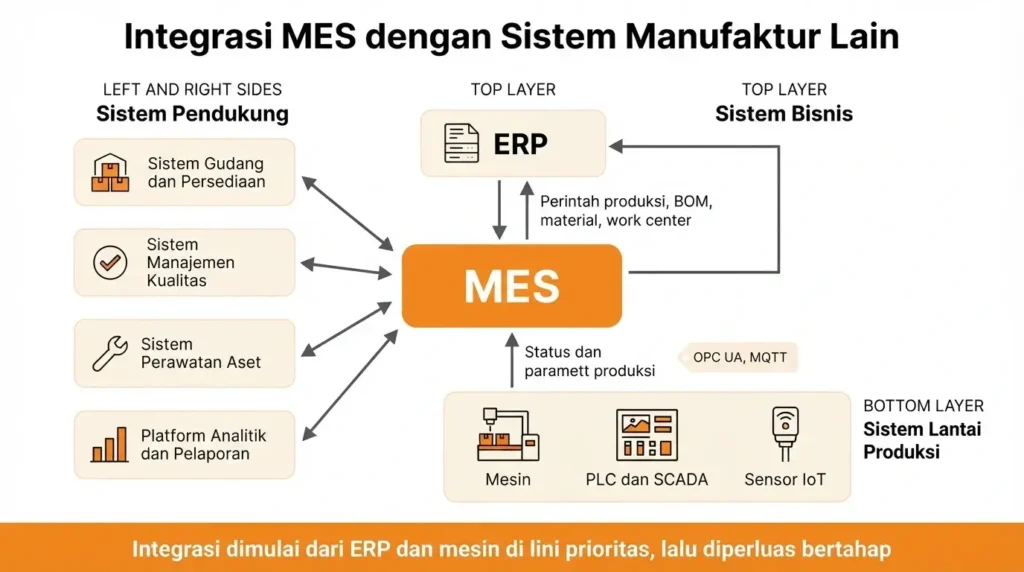
Integrasi dengan sistem perawatan aset membuat data jam operasi dan kejadian downtime dapat memicu jadwal perawatan, dan pengelolaan aset perusahaan yang baik akan membuat jadwal tersebut lebih tepat sasaran. Sementara itu, integrasi dengan platform analitik dan pelaporan membuka jalan bagi analisis lintas lini dan lintas pabrik. Tidak semua perusahaan perlu menghubungkan seluruhnya sekaligus. Umumnya integrasi dimulai dari ERP dan mesin di lini prioritas, lalu diperluas bertahap sesuai kebutuhan.
Dari sisi teknis, integrasi ini berjalan melalui antarmuka standar seperti API atau layanan middleware, yang menjaga pertukaran data tetap terstruktur dan mudah dikelola dibanding sambungan satu per satu yang rumit dan rapuh. Faktor yang paling sering menentukan keberhasilan justru ada di sisi data: master data yang konsisten (kode material, BOM, work center, dan rute proses) antara ERP dan MES, serta aturan yang jelas tentang sistem mana yang menjadi sumber data utama.
Jika hal ini dirancang sejak awal, data yang mengalir dua arah akan tetap akurat dan tidak menimbulkan selisih antara catatan di lantai produksi dan angka di ERP. Bagi perusahaan yang memakai ekosistem SAP, konsep integrasi ini sudah tersedia dalam bentuk konektor standar antara SAP S/4HANA dan SAP Digital Manufacturing.
Baca juga: Master Production Schedule (MPS) sebagai Dasar Perencanaan Produksi di Perusahaan Manufaktur
SAP Digital Manufacturing sebagai Solusi MES untuk Manufaktur
Dalam portofolio SAP, peran MES dijalankan oleh SAP Digital Manufacturing, solusi berbasis cloud yang dirancang untuk mengeksekusi dan memantau produksi di shop floor. Solusi ini menjadi bagian dari software manufaktur SAP yang melengkapi SAP S/4HANA, sehingga perencanaan di ERP dan eksekusi di lantai produksi berjalan dalam satu alur yang terhubung. Ia dapat digunakan untuk berbagai model produksi, baik diskrit maupun proses, serta untuk satu pabrik maupun beberapa lokasi.
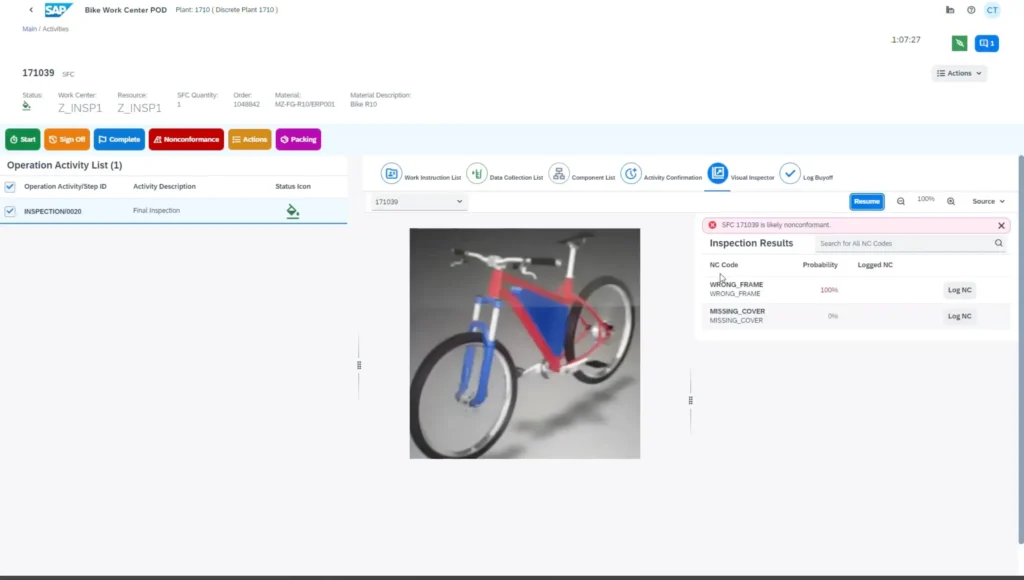
Fungsi-fungsi MES yang dibahas sebelumnya tersedia di dalamnya. Operator menerima perintah kerja dan instruksi digital langsung di stasiun kerja, lalu mencatat output, waktu proses, dan hasil kualitas saat pekerjaan berlangsung. Sementara itu, supervisor dan manajer dapat memantau status produksi dan indikator seperti OEE melalui dashboard tanpa menunggu laporan manual. Data dari mesin dan sensor juga dapat dikumpulkan secara langsung, sehingga catatan produksi lebih akurat dan seragam antar-lini.
Keunggulan utamanya bagi perusahaan pengguna SAP ada pada integrasi dengan SAP S/4HANA. Data perencanaan mengalir ke shop floor, dan data aktual kembali ke ERP tanpa input ulang. Karena berbasis cloud, penerapan dapat dilakukan bertahap, misalnya dimulai dari satu lini prioritas lalu diperluas ke lini dan pabrik lain. Bagian berikutnya menjelaskan bagaimana alur integrasi ini bekerja.
Implementasi SAP S/4HANA untuk Manufacturing Execution System Perusahaan Anda Bersama Think Tank Solusindo
Manufacturing Execution System adalah penghubung antara rencana di ERP dan eksekusi di shop floor. Tanpa MES, perusahaan memiliki rencana produksi yang matang, tetapi sulit memastikan apakah rencana itu berjalan sesuai kenyataan. Dengan MES, perintah kerja sampai ke operator, data aktual kembali ke ERP, dan manajemen dapat mengambil keputusan dari gambaran produksi yang sama. Namun, keberhasilan MES tidak hanya ditentukan oleh sistemnya. Pemetaan proses, kesiapan master data, integrasi mesin, dan adopsi di lantai produksi semuanya menentukan hasil akhirnya, sehingga partner implementasi yang memahami proses manufaktur menjadi faktor yang sangat penting.
Di sinilah Think Tank Solusindo dapat mendampingi Anda sebagai authorized partner SAP di Indonesia. Pendampingan mencakup konsultasi kebutuhan produksi, pemilihan modul dan solusi yang sesuai, hingga dukungan setelah implementasi agar sistem tetap berjalan optimal.
Bagi perusahaan yang ingin menghubungkan perencanaan dan eksekusi dalam satu ekosistem, SAP Digital Manufacturing dapat terintegrasi dengan SAP S/4HANA. Anda juga dapat memilih pendekatan yang paling sesuai dengan kesiapan perusahaan, yaitu GROW with SAP atau RISE with SAP. Untuk mendiskusikan kebutuhan MES dan rencana integrasinya dengan SAP, hubungi tim kami untuk konsultasi lebih lanjut.